I. encurtamento
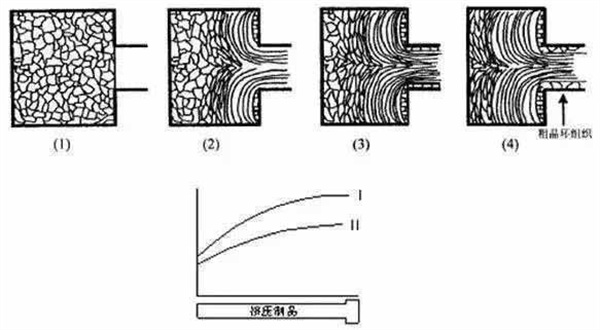
Na extremidade final de alguns produtos extrudados, após inspeção com baixa ampliação, observa-se um fenômeno semelhante a um chifre na parte central da seção transversal, denominado cauda de encolhimento.
Geralmente, a cauda do produto extrudado diretamente é mais longa do que a do produto extrudado inversamente, e a liga macia apresenta maior comprimento do que a liga dura. A contração do produto extrudado diretamente ocorre principalmente na forma de uma camada anular descontínua, enquanto a contração do produto extrudado inversa ocorre principalmente na forma de um funil central.
O metal é extrudado para a extremidade traseira, e a casca do lingote e as inclusões estranhas acumuladas no canto morto do cilindro de extrusão ou na junta fluem para o produto, formando uma contração secundária; quando o material residual é muito curto e o centro do produto não é alimentado o suficiente, forma-se uma espécie de rebarba. Da extremidade da rebarba para a frente, ela gradualmente se torna mais clara e desaparece completamente.
A principal causa de encolhimento
1. O material residual é muito curto ou o comprimento da extremidade cortada do produto não atende aos regulamentos;
2. A almofada de extrusão não está limpa e apresenta manchas de óleo;
3. Na fase final da extrusão, a velocidade de extrusão é muito alta ou aumenta repentinamente;
4. Use uma almofada de compressão deformada (uma almofada elevada no meio);
5. A temperatura do cilindro de extrusão está muito alta;
6. O cilindro de extrusão e o eixo de extrusão não estão alinhados;
7. A superfície do lingote não está limpa, apresenta manchas de óleo, nódulos de segregação, dobras e outros defeitos que não foram removidos;
8. A camisa interna do cilindro de extrusão não está limpa ou está deformada, e o revestimento interno não foi limpo com uma almofada de limpeza em tempo hábil.
Método de prevenção
1. Deixe os resíduos e corte as pontas conforme necessário;
2. Mantenha as formas limpas;
3. Melhorar a qualidade da superfície do lingote;
4. Controle adequadamente a temperatura e a velocidade de extrusão para garantir uma extrusão suave;
5. Exceto em circunstâncias especiais, é estritamente proibido aplicar óleo na superfície da ferramenta e do molde;
6. A junta está devidamente resfriada.
II. Anel de cristal grosseiro
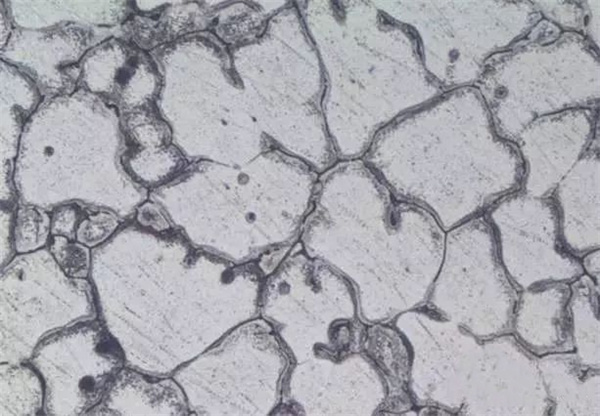
Alguns produtos extrudados de liga de alumínio formam uma área com estrutura de grãos recristalizados grosseiros ao longo da periferia do produto, observada em amostras de teste com baixa ampliação após tratamento de solubilização. Essa área é denominada anel de grãos grosseiros. Devido às diferentes formas e métodos de processamento dos produtos, anéis de grãos grosseiros podem apresentar formatos circulares, em arco e outros. A profundidade do anel de grãos grosseiros diminui gradualmente da extremidade para a frente, desaparecendo completamente. O principal mecanismo de formação é a região de subgrãos formada na superfície do produto após a extrusão a quente, seguida pela formação da região de grãos recristalizados grosseiros após o aquecimento e o tratamento de solubilização.
A principal causa do anel de cristal grosseiro
1. Deformação de extrusão irregular
2. A temperatura do tratamento térmico é muito alta e o tempo de permanência é muito longo, fazendo com que os grãos cresçam para cima;
3. A composição química do ouro é irrazoável;
4. As ligas de reforço tratáveis termicamente em geral apresentam anéis de grãos grosseiros após o tratamento térmico, especialmente nas formas e barras das ligas 6A02, 2A50 e outras, sendo este o problema mais grave, não podendo ser eliminado e apenas controlado dentro de uma determinada faixa;
5. A deformação por extrusão é pequena ou insuficiente, ou está na faixa de deformação crítica, e é fácil produzir um anel de cristal grosseiro.
Método de prevenção
1. A parede interna do cilindro de extrusão é lisa e limpa, formando uma camisa de alumínio completa para reduzir o atrito durante a extrusão;
2. A deformação deve ser a mais completa e uniforme possível, e os parâmetros do processo, como temperatura e velocidade, devem ser controlados de forma adequada;
3. Evite que a temperatura de tratamento da solução seja muito alta ou que o tempo de espera seja muito longo;
4. Extrusão com matriz porosa;
5. Extrusão pelo método de extrusão reversa e pelo método de extrusão estática;
6. Produzido pelo método de tratamento de solução-estiramento-envelhecimento;
7. Ajustar a composição total de ouro e aumentar o elemento inibidor da recristalização;
8. Utilize extrusão a temperaturas mais elevadas;
9. Alguns lingotes de liga não são homogeneizados e o anel de grãos grosseiros é raso durante a extrusão.
III, em camadas
Trata-se de um defeito de delaminação da superfície que se forma quando o fluxo de metal é relativamente uniforme e a superfície do lingote flui para o produto ao longo da interface entre o molde e a zona elástica frontal. Na amostra de teste transversal com baixa ampliação, observa-se um defeito de diferentes camadas na borda da seção transversal.
A principal causa da estratificação
1. Há poeira na superfície do lingote ou o lingote apresenta grandes agregados segregados em vez de revestimento metálico, tumores metálicos, etc., que são fáceis de formar camadas;
2. Existem rebarbas na superfície da peça bruta ou sujeira, como manchas de óleo, serragem, etc., que não foram limpas antes da extrusão;
3. A posição do furo da matriz é inadequada, próxima à borda do cilindro de extrusão;
4. A ferramenta de extrusão está muito desgastada ou há sujeira na bucha do cilindro de extrusão, que não pode ser limpa e substituída em tempo hábil;
5. A diferença de diâmetro da almofada de extrusão é muito grande;
6. A temperatura do cilindro de extrusão é muito superior à do lingote.
Método de prevenção
1. Projeto adequado de moldes, inspeção oportuna e substituição de ferramentas não conformes;
2. Lingotes não qualificados não são instalados no forno;
3. Após o corte, o material residual deve ser limpo, evitando que grude no óleo lubrificante;
4. Mantenha o revestimento do cilindro de extrusão intacto ou limpe-o periodicamente com uma junta.
IV. Soldagem de má qualidade
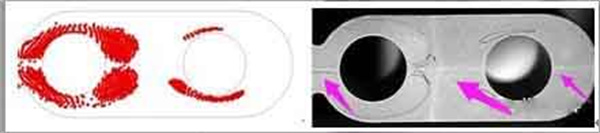
O fenômeno de delaminação da solda ou soldagem incompleta do produto oco extrudado pela matriz bipartida na solda é chamado de soldagem deficiente.
A principal causa de soldagem de má qualidade
1. O coeficiente de extrusão é pequeno, a temperatura de extrusão é baixa e a velocidade de extrusão é alta;
2. A lã de extrusão ou as ferramentas não estão limpas;
3. Unte a forma com óleo;
4. Projeto inadequado do molde, pressão hidrostática insuficiente ou desequilibrada, projeto inadequado dos orifícios de derivação;
5. Há manchas de óleo na superfície do lingote.
Método de prevenção
1. Aumentar adequadamente o coeficiente de extrusão, a temperatura de extrusão e a velocidade de extrusão;
2. Projeto e fabricação adequados de moldes;
3. O cilindro de extrusão e a junta de extrusão não são lubrificados e devem ser mantidos limpos;
4. Utilize lingotes com superfícies limpas.
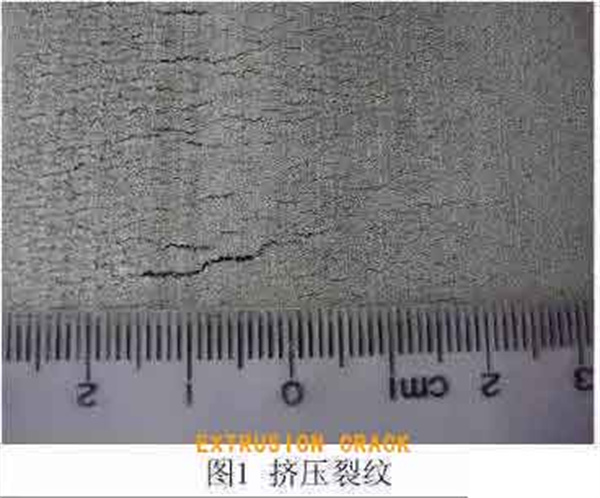
V. Trincas de extrusão
Trata-se de uma pequena fissura em forma de arco na borda da peça de teste transversal do produto extrudado, e de fissuras periódicas em um determinado ângulo ao longo de sua direção longitudinal, que ficam ocultas sob a epiderme em casos leves, e de fissuras serrilhadas na camada externa em casos graves, que comprometem seriamente a continuidade do metal. As fissuras de extrusão se formam quando a superfície do metal é rompida pela tensão de tração periódica excessiva da parede da matriz durante o processo de extrusão.
A principal causa de fissuras por extrusão
1. A velocidade de extrusão está muito alta;
2. A temperatura de extrusão está muito alta;
3. A velocidade de extrusão oscila muito;
4. A temperatura da lã extrudada está muito alta;
5. Quando a matriz porosa é extrudada, o arranjo da matriz está muito próximo do centro, de modo que o suprimento de metal central é insuficiente, fazendo com que a diferença entre a taxa de fluxo do centro e da borda seja muito grande;
6. O recozimento de homogeneização do lingote não é bom.
Método de prevenção
1. Implementar rigorosamente as diversas especificações de aquecimento e extrusão;
2. Inspeção frequente de instrumentos e equipamentos para garantir o funcionamento normal;
3. Modifique o projeto do molde e processe-o cuidadosamente, especialmente o projeto da ponte do molde, da câmara de soldagem e do raio da borda, etc., que devem ser adequados;
4. Minimizar o teor de sódio em ligas de alumínio com alto teor de magnésio;
5. O lingote é homogeneizado e recozido para melhorar sua plasticidade e uniformidade.
VI. Bolhas
A camada metálica local se separa de forma contínua ou descontínua do metal base, manifestando-se como uma cavidade circular única ou em forma de faixa, denominada bolha.
A principal causa das bolhas
1. Durante a extrusão, o cilindro de extrusão e a almofada de extrusão podem conter sujeira, como umidade e óleo;
2. Devido ao desgaste do cilindro de extrusão, o ar entre a parte desgastada e o lingote entra na superfície do metal durante a extrusão;
3. Há umidade no lubrificante;
4. A própria estrutura do lingote apresenta defeitos de porosidade e folga;
5. A temperatura do tratamento térmico está muito alta, o tempo de permanência é muito longo e a umidade atmosférica no forno está alta;
6. O teor de hidrogênio no produto é muito alto;
7. A temperatura do cilindro de extrusão e a temperatura do lingote estão muito altas.
Método de prevenção
1. As superfícies das ferramentas e dos lingotes devem ser mantidas limpas, lisas e secas;
2. Projete adequadamente o tamanho de correspondência do cilindro de extrusão e da junta de extrusão, verifique o tamanho da ferramenta frequentemente, repare o cilindro de extrusão a tempo quando houver uma grande deformação e a junta de extrusão não deve estar fora da tolerância;
3. Certifique-se de que o lubrificante esteja limpo e seco;
4. Respeite rigorosamente o processo de extrusão, realizando a exaustão no tempo correto, cortando adequadamente, não aplicando óleo, removendo completamente os resíduos, mantendo as peças brutas e os moldes limpos e isentos de contaminação.
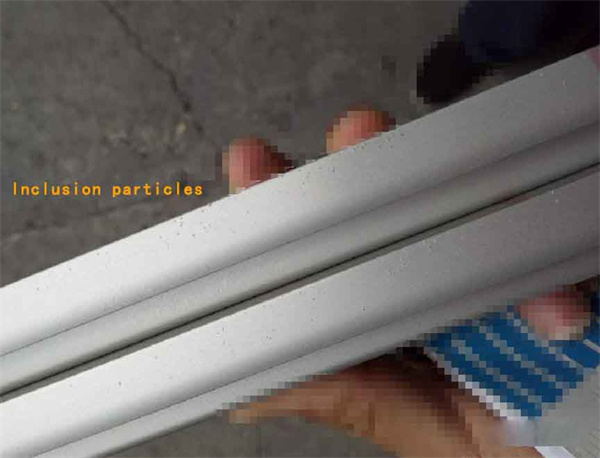
VII. Descascamento
Trata-se do fenômeno de separação localizada entre o metal da camada externa e o metal base do produto de extrusão de liga de alumínio.
A principal causa da descamação
1. Quando a liga é substituída e extrudada, a parede interna do cilindro de extrusão adere à bucha formada pelo metal original, que não foi devidamente limpa;
2. O cilindro de extrusão e a almofada de extrusão não estão devidamente ajustados e a parede interna do cilindro de extrusão apresenta resíduos metálicos localizados;
3. É extrudado através da lubrificação do cilindro de extrusão;
4. Há metal no orifício da matriz ou a correia de trabalho da matriz está muito comprida.
Método de prevenção
1. Limpe cuidadosamente o cilindro de extrusão ao extrudar a liga;
2. Projete adequadamente o tamanho de correspondência do cilindro de extrusão e da junta de extrusão, verifique o tamanho da ferramenta frequentemente e certifique-se de que a junta de extrusão não esteja fora da tolerância;
3. Limpe os resíduos de metal no molde a tempo.
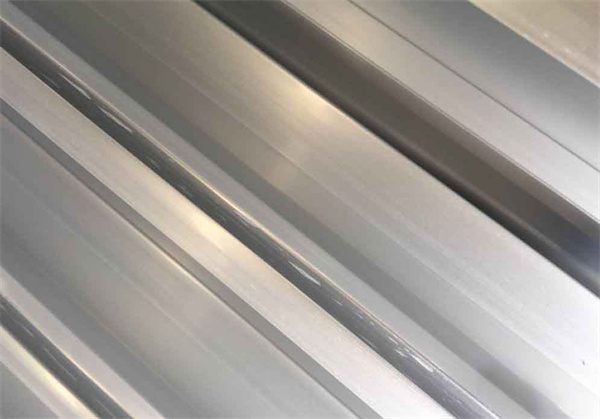
VIII. Arranhões
As marcas mecânicas de faixa única causadas pelo contato entre objetos pontiagudos e a superfície do produto durante o deslizamento relativo são chamadas de arranhões.
A principal causa de arranhões
1. Montagem inadequada de ferramentas, guias e mesas de trabalho irregulares, cantos afiados ou objetos estranhos, etc.;
2. Existem lascas de metal na correia transportadora do molde ou a correia transportadora do molde está danificada;
3. Há areia ou lascas de metal quebradas no óleo lubrificante;
4. Operação inadequada durante o transporte e uso de espalhador inapropriado.
Método de prevenção
1. Verifique e lustre a correia de trabalho do molde em tempo hábil;
2. Verifique o canal de saída do produto; ele deve estar desobstruído e o caminho guia deve estar devidamente lubrificado;
3. Evite atrito e arranhões mecânicos durante o manuseio.
IX. Solavancos
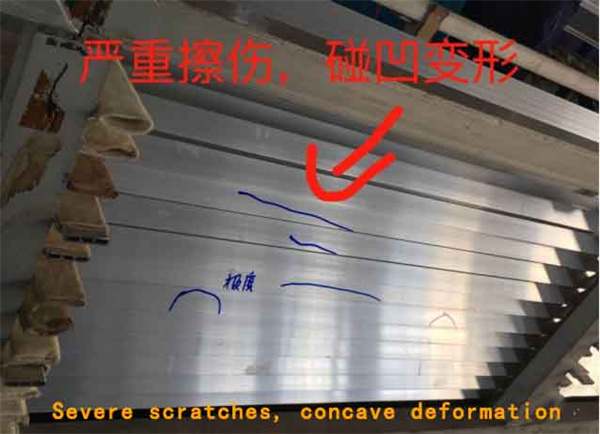
As marcas que se formam na superfície dos produtos ou que resultam da colisão dos produtos com outros objetos são chamadas de lesões por impacto.
A principal causa de caroços
1. A estrutura da bancada e do suporte para materiais é inadequada;
2. Proteção inadequada de metal em cestos de materiais, prateleiras de materiais, etc.;
3. Não manuseie com cuidado durante o uso.
Método de prevenção
1. Operação cuidadosa, manuseie com cuidado;
2. Elimine as arestas vivas e cubra a cesta e o suporte com material de enchimento e materiais macios.
X. Arranhões
As marcas distribuídas em feixes na superfície do produto, causadas pelo deslizamento ou deslocamento relativo após a superfície do produto extrudado entrar em contato com as bordas ou superfícies de outros objetos, são chamadas de arranhões.
A principal causa de arranhões
1. O molde está muito desgastado;
2. Devido à alta temperatura do lingote, o furo da matriz gruda no alumínio ou a correia de trabalho do furo da matriz é danificada;
3. Sujeiras como grafite e óleo caem no cilindro de extrusão;
4. Os produtos se movem uns com os outros, de modo que a superfície fica arranhada e o fluxo de extrusão é irregular, o que faz com que os produtos não fluam em linha reta, resultando em arranhões entre o material, o caminho guia e a mesa de trabalho.
Método de prevenção
1. Verificar e substituir moldes não conformes em tempo hábil;
2. Controlar a temperatura de aquecimento da lã;
3. Certifique-se de que a superfície do cilindro de extrusão e da lã esteja limpa e seca;
4. Controle a velocidade de extrusão para garantir uma velocidade uniforme.
XI. Marcas de molde
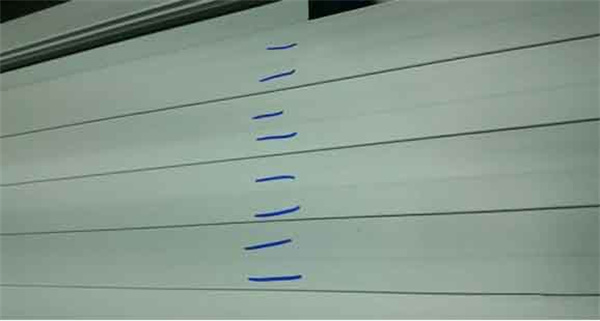
Trata-se de um vestígio de irregularidade longitudinal na superfície do produto extrudado, e todos os produtos extrudados apresentam marcas de matriz em graus variados.
A principal causa das marcas de mofo
O principal motivo: a correia de trabalho do molde não consegue atingir uma suavidade absoluta.
Método de prevenção
1. Certifique-se de que a superfície da correia de trabalho do molde esteja limpa, lisa e livre de arestas afiadas;
2. Tratamento de nitretação adequado para garantir alta dureza superficial;
3. Repare o molde corretamente;
4. A correia transportadora deve ser projetada de forma adequada e não deve ser muito longa.
XII. Torcer, dobrar, ondular
O fenômeno em que a seção transversal do produto extrudado sofre deflexão angular na direção longitudinal é chamado de torção. O fenômeno em que o produto se curva na direção longitudinal ou apresenta um formato irregular é chamado de curvatura. O fenômeno de ondulação contínua que ocorre na direção longitudinal do produto é chamado de onda.
As principais causas de torção, curvatura e ondas
1. O projeto e a disposição dos furos da matriz não são adequados, ou a distribuição de tamanho da correia de trabalho é inadequada;
2. Baixa precisão de usinagem dos furos da matriz;
3. O guia correto não está instalado;
4. Reparo inadequado de mofo;
5. Temperatura e velocidade de extrusão inadequadas;
6. O produto não é pré-alisado antes do tratamento com solução;
7. Resfriamento irregular durante o tratamento térmico online.
Método de prevenção
1. Alto nível de projeto e fabricação de moldes;
2. Instale um guia, tração e extrusão adequados;
3. Utilize lubrificação local, reparo e desvio do molde ou altere o projeto do orifício de derivação para ajustar a taxa de fluxo de metal;
4. Ajuste adequadamente a temperatura e a velocidade de extrusão para tornar a deformação mais uniforme;
5. Reduzir adequadamente a temperatura da solução de tratamento ou aumentar a temperatura da água para o tratamento da solução;
6. Garanta um resfriamento uniforme durante o processo de têmpera online.
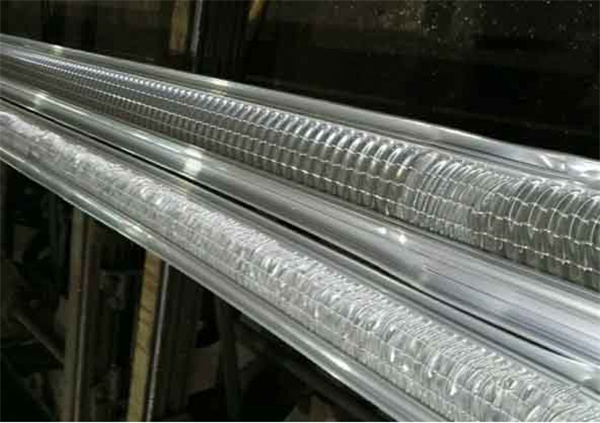
XIII. Curva acentuada
A curvatura repentina de um produto extrudado em algum ponto na direção longitudinal é chamada de curvatura acentuada.
A principal causa da curvatura acentuada
1. Velocidade de extrusão irregular, mudança repentina de baixa para alta velocidade ou de alta para baixa velocidade e parada repentina;
2. Movimentar o produto rigidamente durante o processo de extrusão;
3. A superfície de trabalho da extrusora é irregular.
Método de prevenção
1. Não pare aleatoriamente nem altere a velocidade de extrusão repentinamente;
2. Não mova o perfil repentinamente com a mão;
3. Certifique-se de que a mesa de descarga esteja plana e a mesa do rolo de descarga esteja lisa, sem corpos estranhos, e que o produto combinado não esteja obstruído.
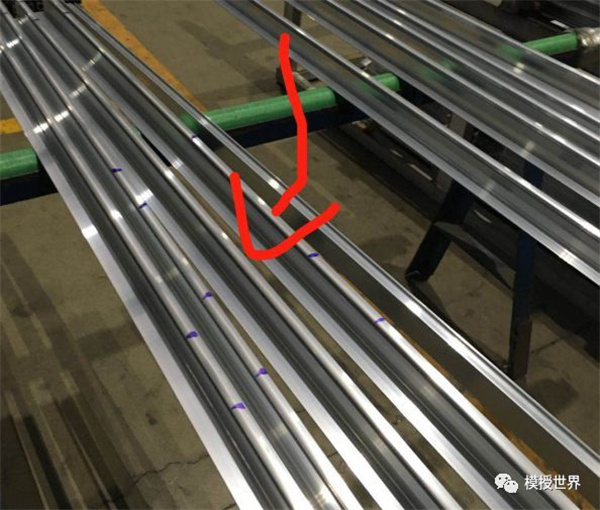
XIV. Macarrão de cânhamo
Este é um defeito superficial do produto extrudado, o que significa que a superfície do produto apresenta lascas contínuas, riscos pontuais, cavidades, grãos de metal, etc., com pequenas irregularidades.
A principal causa das marcas de varíola
1. A dureza do molde não é suficiente ou a dureza é irregular;
2. A temperatura de extrusão está muito alta;
3. A velocidade de extrusão está muito alta;
4. A correia de trabalho do molde está muito comprida, áspera ou obstruída com metal;
5. A lã extrudada está muito comprida.
Método de prevenção
1. Melhorar a dureza e a uniformidade da dureza da correia de trabalho do molde;
2. Aqueça o cilindro de extrusão e o lingote de acordo com as normas e utilize a velocidade de extrusão adequada;
3. Projetar o molde de forma adequada, reduzir a rugosidade da superfície da correia de trabalho e reforçar a inspeção, o reparo e o polimento da superfície;
4. Utilize um comprimento de lingote razoável.
XV. Prensagem de metais
Durante o processo de extrusão, cavacos de metal são prensados na superfície do produto, um processo chamado de prensagem de metal.
As principais causas de intrusão de metal:
1. As pontas da lã estão com defeito;
2. A superfície interna da lã está impregnada com metal ou o óleo lubrificante contém detritos metálicos e outras impurezas;
3. O cilindro de extrusão não está limpo e contém outros detritos metálicos;
4. O lingote é afundado em outros objetos metálicos estranhos;
5. Há inclusão de escória na lã.
Método de prevenção
1. Remova os rebarbos da lã;
2. Certifique-se de que a superfície da lã e o óleo lubrificante estejam limpos e secos;
3. Limpe os resíduos metálicos do molde e do cilindro de extrusão;
4. Selecione lã de alta qualidade.
XVI. Prensagem não metálica
Matérias estranhas, como pó de pedra, são pressionadas nas superfícies interna e externa do produto extrudado, um fenômeno chamado indentação não metálica. Após a remoção dessas matérias estranhas, a superfície interna do produto apresenta depressões de tamanhos variados, o que interrompe a continuidade da superfície.
A principal causa de intrusão não metálica
1. O tamanho das partículas de grafite é grosseiro ou aglomerado, contendo umidade ou óleo, e a agitação é irregular;
2. O ponto de fulgor do óleo do cilindro é baixo;
3. A proporção de óleo de cilindro e grafite está inadequada, havendo grafite em excesso.
Método de prevenção
1. Utilize grafite de qualidade e mantenha-o seco;
2. Filtre e utilize óleo lubrificante de qualidade;
3. Controle a proporção de óleo lubrificante e grafite.
XVII. Corrosão superficial
Em produtos extrudados que não passaram por tratamento superficial, a superfície do produto extrudado, após reação química ou eletroquímica com o meio externo, sofre danos localizados, um fenômeno conhecido como corrosão superficial. A superfície do produto corroído perde seu brilho metálico e, em casos graves, formam-se produtos de corrosão branco-acinzentados na superfície.
A principal causa da corrosão superficial
1. O produto é exposto a meios corrosivos como água, ácido, álcali, sal, etc. durante a produção, armazenamento e transporte, ou fica armazenado em atmosfera úmida por um longo período;
2. Proporção inadequada na composição da liga;
Método de prevenção
1. Mantenha a superfície do produto e o ambiente de produção e armazenamento limpos e secos;
2. Controlar o teor de elementos na liga.
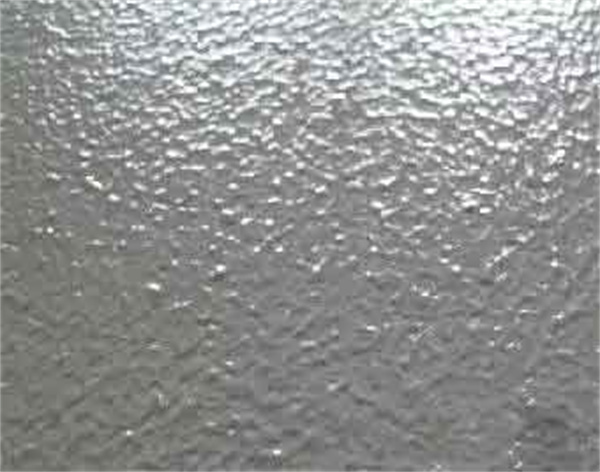
XVIII. Casca de laranja
A superfície do produto extrudado apresenta rugas irregulares semelhantes à casca de laranja, também conhecidas como rugas superficiais. Isso é causado pelos grãos grosseiros durante a extrusão. Quanto mais grosseiros os grãos, mais visíveis as rugas.
A principal causa da casca de laranja
1. A estrutura do lingote é irregular e o tratamento de homogeneização é insuficiente;
2. As condições de extrusão são inadequadas e os grãos dos produtos acabados são grosseiros;
3. O alongamento e o endireitamento foram excessivos.
Método de prevenção
1. Controlar o processo de homogeneização de forma adequada;
2. A deformação deve ser a mais uniforme possível (controle a temperatura de extrusão, a velocidade, etc.).
3. Controle a quantidade de correção de tensão para que não seja excessiva.
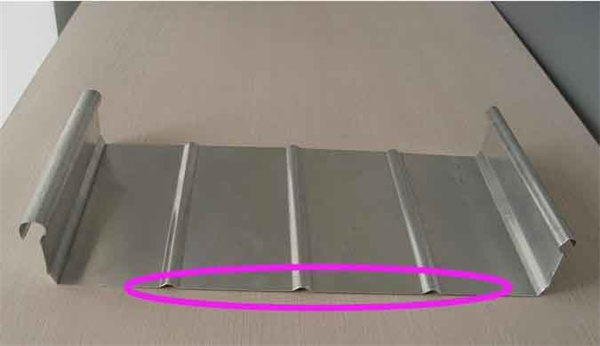
XIX. Desigual
Após a extrusão, a área onde a espessura do produto muda no plano apresenta-se côncava ou convexa. Geralmente, essa alteração não é perceptível a olho nu. Após o tratamento da superfície, surgem sombras finas ou marcas ósseas.
A principal causa da irregularidade
1. A correia transportadora do molde não está devidamente projetada e o reparo do molde não foi realizado;
2. O tamanho do orifício de derivação ou da pré-câmara não é adequado, e a força de tração ou expansão do perfil na área transversal causa uma ligeira alteração no plano;
3. O processo de resfriamento é irregular, e a velocidade de resfriamento da parte de paredes espessas ou da parte de interseção é lenta, resultando em diferentes graus de contração e deformação do plano durante o processo de resfriamento;
4. Devido à grande diferença de espessura, a diferença entre a parte de paredes espessas ou a organização da área de transição e outras partes da organização aumenta.
Método de prevenção
1. Melhorar o nível de projeto, fabricação e reparo de moldes;
2. Garanta uma velocidade de resfriamento uniforme.
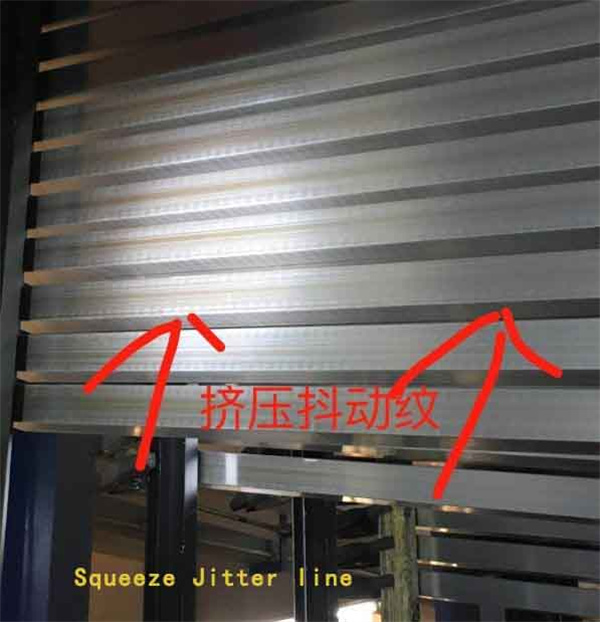
XX. Padrão de vibração
Trata-se de um defeito de estrias periódicas transversais à superfície do produto extrudado. Caracteriza-se por listras horizontais contínuas e periódicas na superfície do produto, e a curvatura das listras coincide com o formato da correia de trabalho do molde. Em casos graves, observa-se uma textura irregular e áspera ao toque.
A principal causa da vibração
1. O eixo de extrusão move-se para a frente e vibra devido a problemas no equipamento, o que faz com que o metal vibre ao sair do orifício;
2. O metal vibra ao sair do orifício da matriz devido ao molde;
3. A almofada de suporte do molde não é adequada, a rigidez do molde não é boa e ocorre vibração quando a força de extrusão oscila.
Método de prevenção
1. Utilize moldes qualificados;
2. Devem ser utilizadas almofadas de suporte adequadas durante a instalação do molde;
3. Ajuste o equipamento.
XXI, Misto
A principal causa de inclusões
Como o tarugo de inclusão contém inclusões metálicas ou não metálicas, que não foram detectadas no processo anterior, ele permaneceu na superfície ou no interior do produto após a extrusão.
Método de prevenção
Reforçar a inspeção do tarugo (incluindo inspeção ultrassônica) para evitar que tarugos contendo inclusões metálicas ou não metálicas entrem no processo de extrusão.
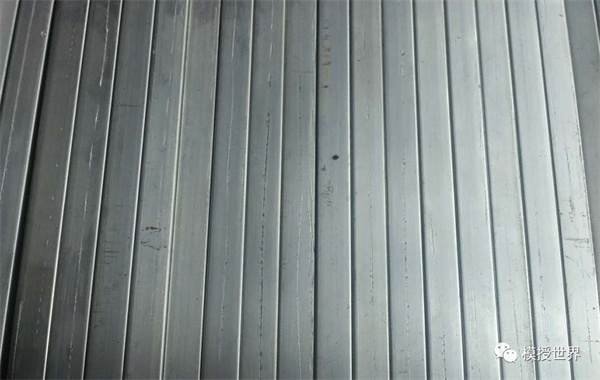
XXII, Marcas d'água
As linhas de água irregulares, de cor branca clara ou preta clara, na superfície do produto são chamadas de marcas d'água.
A principal causa das marcas d'água
1. A secagem não é adequada após a limpeza, e há umidade residual na superfície do produto;
2. A umidade residual na superfície do produto, causada pela chuva e outros motivos, não foi removida em tempo hábil;
3. O combustível do forno de envelhecimento contém água, e a água condensa na superfície do produto durante o resfriamento do produto após o envelhecimento;
4. O combustível do forno antigo não é limpo e a superfície do produto é corroída pelo dióxido de enxofre após a combustão ou poluída por poeira;
5. O meio de resfriamento está poluído.
Método de prevenção
1. Mantenha a superfície do produto seca e limpa;
2. Controlar o teor de umidade e a limpeza da carga em processo de envelhecimento;
3. Reforçar a gestão do meio de têmpera.
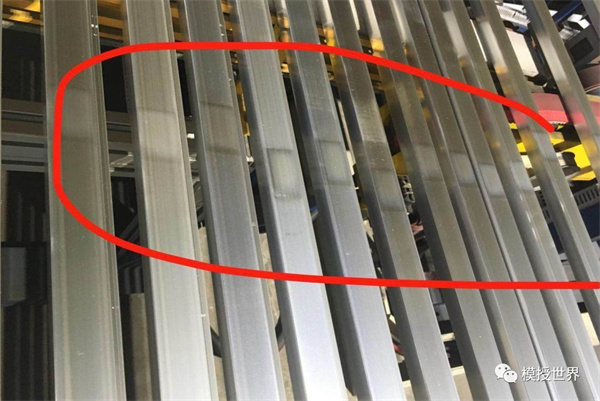
XXIII. A lacuna
A régua é sobreposta horizontalmente a um determinado plano do produto extrudado, havendo um certo espaço entre a régua e a superfície, denominado folga.
A principal causa da lacuna
Fluxo desigual de metal durante a extrusão ou operações inadequadas de acabamento e endireitamento.
Método de prevenção
Projetar e fabricar moldes de forma racional, reforçar a reparação dos moldes e controlar a temperatura e a velocidade de extrusão em estrita conformidade com os regulamentos.
XXIV, Espessura de parede irregular
Produtos extrudados do mesmo tamanho apresentam paredes finas ou grossas na mesma seção transversal ou direção longitudinal, e esse fenômeno é chamado de espessura de parede irregular.
A principal causa da espessura irregular da parede.
1. O projeto do molde é inadequado ou a montagem da ferramenta e do molde é imprópria;
2. O cilindro de extrusão e a agulha de extrusão não estão na mesma linha central, formando excentricidade;
3. O revestimento do cilindro de extrusão está muito desgastado e o molde não pode ser fixado firmemente, resultando em excentricidade;
4. A espessura irregular da parede do lingote em si não pode ser eliminada após a primeira e a segunda extrusões. A espessura irregular da parede da lã após a extrusão não é removida após a laminação e o estiramento;
5. O óleo lubrificante é aplicado de forma irregular, o que faz com que o metal flua de forma irregular.
Método de prevenção
1. Otimizar o projeto e a fabricação de ferramentas e moldes, e montá-los e ajustá-los de forma racional;
2. Ajuste o centro da extrusora e da matriz de extrusão;
3. Selecione os espaços em branco qualificados;
4. Controle adequado da temperatura de extrusão, da velocidade de extrusão e de outros parâmetros do processo.
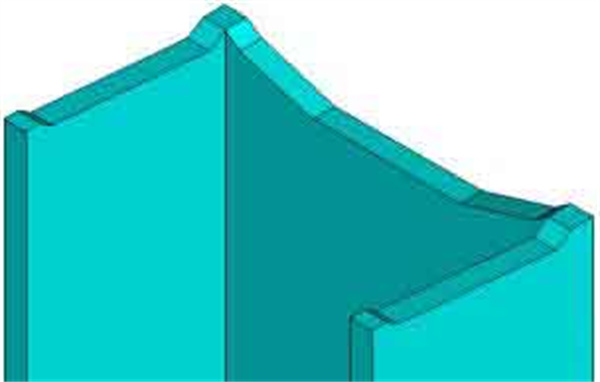
XXV. Expandir (e) boca
O defeito em que os dois lados de produtos de perfil extrudado, como ranhuras e perfis em forma de I, estão inclinados para fora é chamado de alargamento, e o defeito em que estão inclinados para dentro é chamado de abertura paralela.
As principais causas de expansão (consolidação)
1. A taxa de fluxo de metal das duas "pernas" (ou de uma "perna") da calha ou de perfis de calha semelhantes ou perfis em forma de I é desigual;
2. A vazão da correia transportadora em ambos os lados da placa de fundo da ranhura é desigual;
3. Máquina de alisamento com estiramento inadequada;
4. Após o produto sair do molde, o tratamento de solução online é resfriado de forma irregular.
Método de prevenção
1. Controlar rigorosamente a velocidade e a temperatura de extrusão;
2. Garantir a uniformidade do resfriamento;
3. Projetar e fabricar moldes corretamente;
4. Controle rigorosamente a temperatura e a velocidade de extrusão e instale a ferramenta e a matriz corretamente.
XXVI. Marcas de endireitamento
As estrias helicoidais produzidas quando o rolo superior do produto extrudado é endireitado são chamadas de marcas de endireitamento, e essas marcas são inevitáveis em qualquer produto endireitado pelo rolo superior.
A principal causa das marcas de alisamento
1. Existem arestas na superfície do rolo de endireitamento;
2. A curvatura do produto é excessiva;
3. Pressão excessiva;
4. O ângulo do rolo de endireitamento é muito grande.
5. O produto apresenta uma grande ovalidade.
Método de prevenção
Adote as medidas adequadas para realizar os ajustes necessários, de acordo com a causa.
XXVII. Marcas de parada, impressões instantâneas, marcas de mordida
Interromper a extrusão durante o processo para produzir listras na superfície do produto, perpendiculares à direção da extrusão, chamadas de marcas de parada; linhas ou listras na superfície do produto, perpendiculares à direção da extrusão, durante o processo, conhecidas como marcas de mordida ou impressões instantâneas (comumente chamadas de "marcas de estacionamento falsas").
Durante a extrusão, os acessórios que estão firmemente aderidos à superfície da correia de trabalho se desprendem instantaneamente e aderem à superfície do produto extrudado para formar padrões. As listras horizontais da correia de trabalho que aparecem quando a extrusão é interrompida são chamadas de marcas de estacionamento; as listras que aparecem durante o processo de extrusão são chamadas de impressões instantâneas ou marcas de mordida, e produzem um som durante a extrusão.
As principais causas de marcas de parada, marcas instantâneas e marcas de mordida.
1. Temperatura de aquecimento irregular do lingote ou mudança repentina na velocidade e pressão de extrusão;
2. As partes principais do molde são mal projetadas e fabricadas, ou a montagem é irregular e apresenta folgas;
3. Existe uma força externa perpendicular à direção de extrusão;
4. A extrusora não funciona suavemente e apresenta um comportamento de deslocamento irregular.
Método de prevenção
1. Alta temperatura, baixa velocidade e extrusão uniforme, a força de extrusão permanece estável;
2. Impedir que a força externa na direção da extrusão vertical atue sobre o produto;
3. Projeto adequado de ferramentas e moldes, seleção correta dos materiais dos moldes, adequação de tamanho, resistência e dureza.
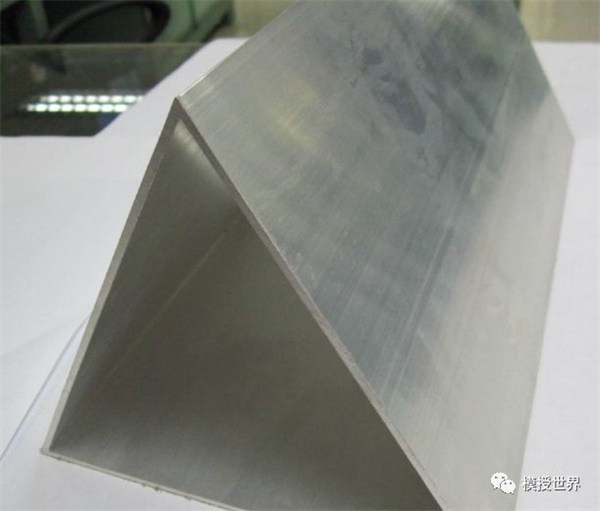
XXVIII. Arranhões na superfície interna.
Os riscos na superfície interna do produto extrudado durante o processo de extrusão são chamados de riscos superficiais internos.
A principal causa de abrasão da superfície interna
1. A agulha de extrusão está obstruída com metal;
2. A temperatura da agulha de extrusão está baixa;
3. A qualidade da superfície da agulha de extrusão é ruim e apresenta protuberâncias;
4. A temperatura e a velocidade de extrusão não estão bem controladas;
5. Proporção inadequada de lubrificante de extrusão;
Método de prevenção
1. Aumente a temperatura do cilindro de extrusão e da agulha de extrusão e controle a temperatura e a velocidade de extrusão;
2. Reforce a filtragem do óleo lubrificante, verifique ou substitua o óleo usado com frequência e aplique o óleo de maneira uniforme e adequada;
3. Mantenha a superfície da lã limpa;
4. Substitua os moldes e agulhas de extrusão defeituosos em tempo hábil e mantenha a superfície dos moldes de extrusão limpa e lisa.
XXX. Outros fatores
Em resumo, após um tratamento abrangente, 30 tipos de defeitos dos produtos de extrusão de liga de alumínio mencionados acima podem ser efetivamente eliminados, resultando em alta qualidade, alto rendimento, longa vida útil e superfície esteticamente agradável, criando uma marca, trazendo vitalidade e prosperidade para a empresa e proporcionando benefícios técnicos e econômicos significativos.
XXX. Outros fatores
Em resumo, após um tratamento abrangente, 30 tipos de defeitos dos produtos de extrusão de liga de alumínio mencionados acima podem ser efetivamente eliminados, resultando em alta qualidade, alto rendimento, longa vida útil e superfície esteticamente agradável, criando uma marca, trazendo vitalidade e prosperidade para a empresa e proporcionando benefícios técnicos e econômicos significativos.
Data da publicação: 14 de agosto de 2022